MIM – Metal Injection Moulding

Sériová výroba přesných kovových dílů bez kompromisů v geometrii ani ve vlastnostech materiálu.
Poptejte díl
MIM vstřikolis

Co je MIM

MIM (Metal Injection Moulding) kombinuje tvarovou svobodu vstřikování plastů s mechanickými vlastnostmi kovů. Výsledkem jsou malé, tvarově složité díly s hustotou nad 95 % teoretické hodnoty, rozměrovými tolerancemi ±0,3 % z nominálního rozměru a povrchem Ra 2,0 μm – přímo z výrobního procesu, bez nutnosti nákladného dokončovacího obrábění.

Technologie MIM je ekonomicky správnou volbou tam, kde CNC obrábění naráží na geometrické limity, kapacitní možnosti nebo rostoucí cenu za kus, a kde konvenční lití nestačí na tolerance ani na povrch.

Jak MIM funguje

Na začátku je feedstock – homogenní směs jemného kovového prášku (částice pod 20 μm) s polymerním pojivem. Tato směs se vstřikuje do formy stejným způsobem jako plast. Vzniká tzv. zelený díl, který má kompenzovanou geometrii.

Pojivo se následně odstraní chemicky nebo tepelně (debinding) a vzniká tzv. hnědý díl, který projde slinováním v peci při teplotě 1200–1400 °C v ochranné atmosféře. Při slinování se kovové částice spojí difúzí do kompaktního celku – dojde ke smrštění o 15–25 % a hustota materiálu přesáhne 95 % teoretické hodnoty.

Výsledek: kovový díl s vlastnostmi srovnatelnými s obráběnou ocelí, vyrobený v tisícových sériích za zlomek ceny obrábění.

Díly z technologie MIM

Od malých pojistných mechanismů po přesné chirurgické nástroje. MIM umožňuje vyrábět díly, které by klasickými metodami buď nešly vyrobit vůbec, nebo by byly několikanásobně dražší. Převedeme váš díl do MIM – od posouzení vhodnosti přes konstrukci formy až po sériovou dodávku.

Kontaktujte nás
MIM díly

Výrobní proces MIM

Šest kroků od prášku po finální díl. Každý z nich probíhá pod naší střechou.

1. Příprava feedstocku

Kovový prášek se sférickou morfologií částic do 20 μm se míchá s polymerním pojivovým systémem – primárním (parafínové vosky, polyoxymethylen, … pro tekutost) a sekundárním (polypropylen nebo polyetylen pro zachování tvaru v průběhu depolymerizace). Pojivový systém tvoří přibližně 40 % objemu směsi. Homogenizovaná směs je extrudována a následně granulována, čímž vzniká vstupní materiál pro proces MIM – feedstock

Vyvíjíme feedstock vlastní – složení volíme podle konkrétní aplikace a materiálových požadavků zákazníka.

Dostupné materiálové skupiny
Skupina Typické slitiny Charakteristika
Nízkolegované oceli 4140 (DIN 1.7225), ČSN 15 142 Vysoká pevnost, kalitelnost
Nerezové oceli 316L, 17-4PH (DIN 1.4542) Korozivzdornost, biokompatibilita
Nástrojové oceli M2 (DIN 1.3343), ČSN 19 830 Tvrdost, otěruvzdornost
Titanové slitiny Ti-6Al-4V Pevnost/váha, biokompatibilita
Superslitiny Inconel 718, CoCr Teplotní odolnost, žárupevnost

2. Vstřikování (Injection moulding)

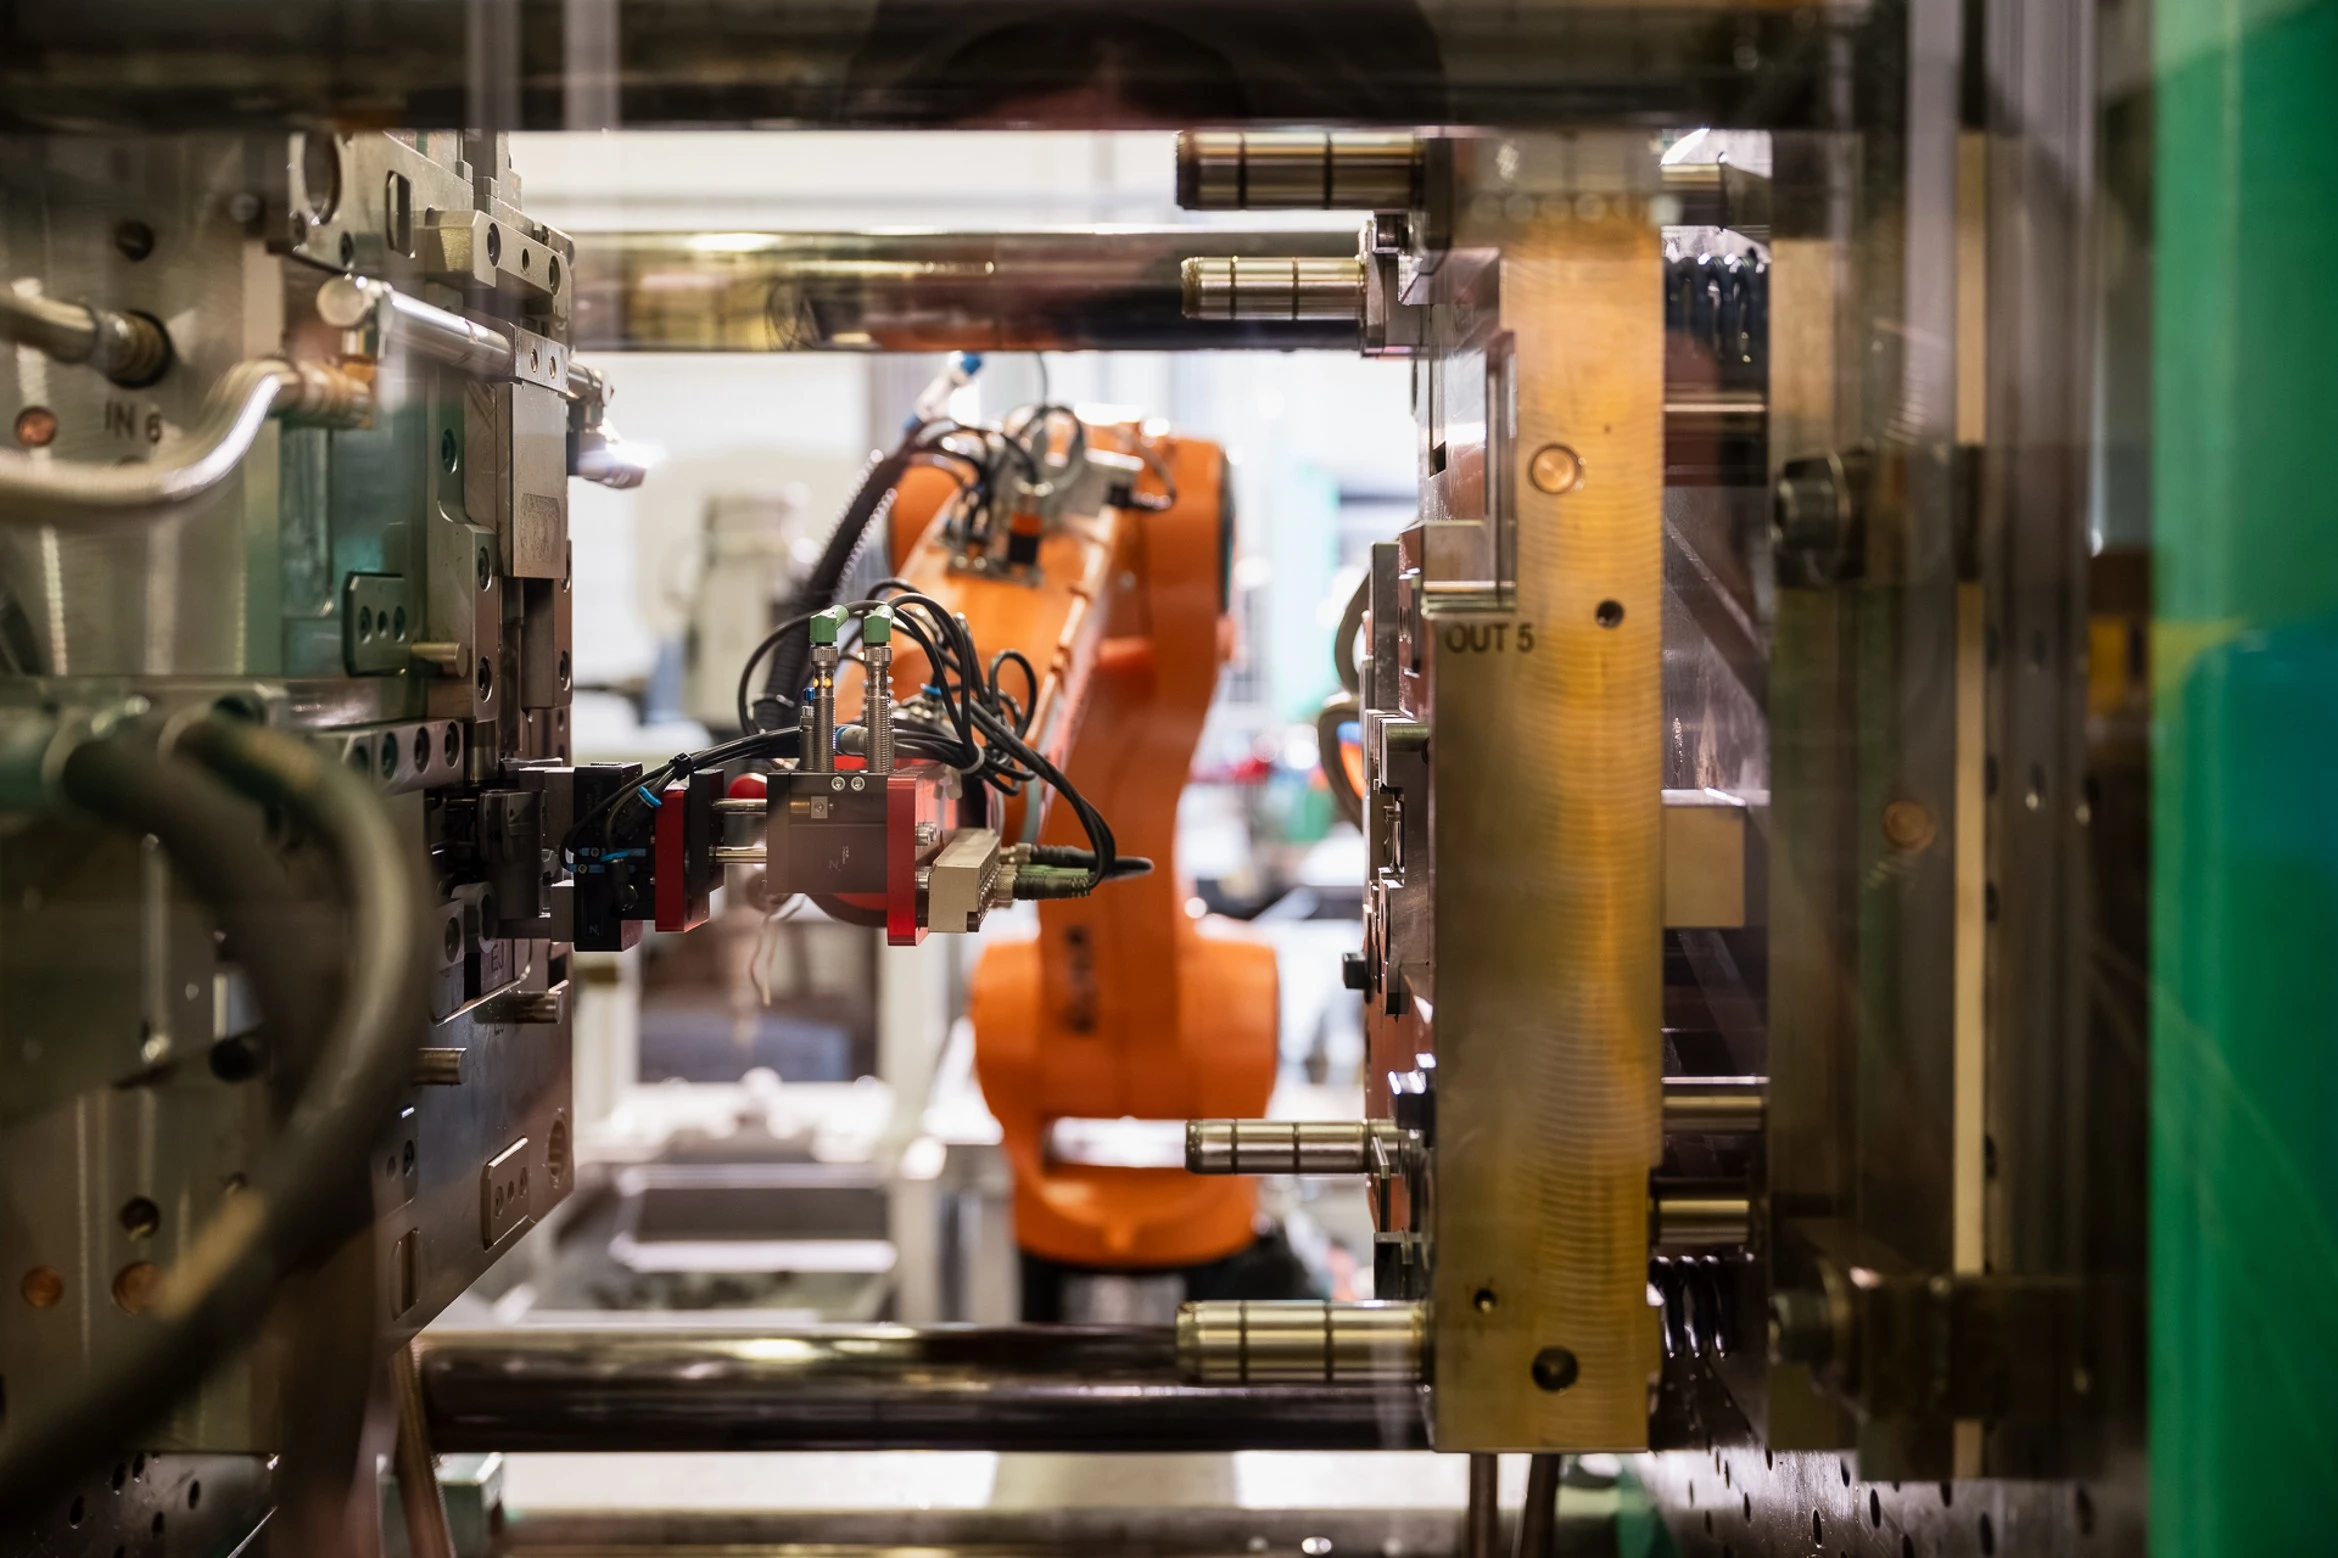
Feedstock se plastifikuje a vstřikuje pod tlakem do přesné kovové formy. Stroje jsou konstrukčně blízké vstřikolisům na plasty, s úpravou pro abrazivní charakter kovového prášku. Formy jsou záměrně naddimenzovány o 15–25 %, aby kompenzovaly smrštění při slinování.

Výsledný  zelený dílec má přesnou kompenzovanou  geometrii  – vnitřní/vnější závity, negativy, slepé otvory, tenké stěny od 0,4 mm, žebra, značky. Vše v jednom vstřiku.

3. Debinding – odstranění pojiva

Pojivo tvoří 30–40 % objemu a musí být odstraněno beze změny rozměrů dílu. Používáme tři metody podle složení pojiva:

  • Katalytický debinding – depolymerizace v atmosféře kyseliny dusičné; postupuje od povrchu konstantní rychlostí, minimalizuje vnitřní pnutí
  • Rozpouštědlový debinding – selektivní odstranění voskové složky chemickou lázní; otevírá póry pro následné tepelné zpracování
  • Termický debinding – řízené odpaření reziduálního pojiva s přesně kontrolovanou rychlostí nárůstu teploty

Výsledkem je hnědý  díl – porézní, křehký díl, který si zachovává  tvar i velikost zeleného dílce.

4. Slinování

Hnědý díl se slinuje v peci s řízenou atmosférou (dusík, vodík, argon nebo vakuum) při 1200–1400 °C. Na úrovni 80–90 % teploty tání kovu probíhá atomární difúze: kovové částice se spojují, póry se uzavírají.

Probíhá izotropní smrštění na konečný rozměr. Hustota materiálu: ≥ 95 % teoretické hodnoty. Rozměrová tolerance v moderním procesu: ±0,3 % z nominálního rozměru.

Díl má po slinování mechanické vlastnosti srovnatelné s tvářeným materiálem – to je klíčový rozdíl oproti pístovému lisování, které dosahuje pouze 85–90 % hustoty.

5. Post-processing

Většina MIM dílů opouští slinování jako finální – povrch Ra 2,0 μm a rozměrová přesnost ±0,3 % zpravidla splňuje požadavky zákazníka bez dalšího zásahu.

Tam, kde jsou specifické požadavky na vyšší přesnost, vyšší pevnost nebo jiné vlastnosti povrchu, nabízíme: 

  • Třískové doobrobení přesných funkčních ploch
  • Tepelné a chemicko tepelné zpracování  – zušlechtění, žíhání, nitridace, cementace, karbonitridace
  • Povrchové úpravy – pasivace, galvanické povlaky, PVD, DLC povlaky, řízená oxidace
  • Omílání a pískování pro stanovenou drsnost nebo estetický požadavek

6. Kontrola kvality

Každá série prochází rozměrovou kontrolou, metalografickou analýzou struktury a zkouškami pevnosti a tvrdosti. U dílů s vyšší kritičností provádíme defektoskopii pro detekci vnitřní poréznosti.

Celý procesní řetězec je řízen systémem ISO 9001. Politika kvality společnosti je zaměřena především na zákazníka a jeho individualitu. Každý díl je sledovatelný od šarže prášku po expedici.

Kde MIM přináší výsledky

MIM není vhodný pro každý díl. Ale když jsou splněny podmínky – tvarová složitost, materiálová pevnost a objem série – vychází ekonomicky i technicky lépe než jakákoli alternativa.

Výhody před CNC

Tvarová svoboda, kterou CNC nemá. Vnitřní závity, slepé otvory, negativy, tenké stěny od 0,4 mm – vše v jednom vstřiku, bez přeupínání, bez montáže dílčích komponent. MIM umožňuje integrovat více funkcí do jednoho dílu.

Hustota ≥ 95 %

Hustota a pevnost srovnatelná s tvářeným materiálem. Hustota ≥ 95 % teoretické hodnoty. Na rozdíl od pístového lisování (85–90 %) dosahuje MIM vlastností, se kterými lze pracovat v konstrukčních výpočtech bez korekčních koeficientů pro poréznost.

Rozměrová přesnost

Rozměrová přesnost ±0,3 % napříč celou sérií. Jakmile je forma odladěna, MIM produkuje statisíce identických dílů s minimálním rozptylem. To je základ pro spolehlivou montáž a předvídatelný výkon dílu v aplikaci.

Efektivita ≥ 95 %

Nižší cena za kus u středních a velkých sérií. Materiálová efektivita technologie MIM přesahuje 95 %. Ve srovnání s CNC obráběním, kde značná část materiálu končí jako třísky, vzniká při MIM pouze minimální odpad. U CNC obrábění drahých slitin odchází až 80 % materiálu jako tříska. U složitých dílů od přibližně 1 000–2 000 kusů série MIM ekonomicky přebíjí obrábění – a výhoda dále roste s objemem.

Bez leštění

Povrch Ra 2,0 μm bez dalšího opracování. MIM díly zpravidla nepotřebují další povrchové opracování. Přesné lití standardně dosahuje Ra 3,2 μm a vyžaduje dokončení. MIM tento krok eliminuje.

Kombinovatelnost s HIP

Kombinovatelnost s HIP. Pro aplikace s nejvyššími nároky na únavovou pevnost nabízíme post-HIP zpracování na vlastním zařízení. Hustota se přiblíží 100 % teoretické hodnoty. U niklových superslitiny (např. Inconel 718) se únavová životnost po HIP zvyšuje 4–5× oproti standardnímu tepelnému zpracování.

MIM nebo jiná technologie?

Volba výrobní metody závisí na geometrii dílu, objemu série a materiálu. Níže jsou klíčová srovnání, která rozhodnou.

MIM vs. CNC obrábění

CNC je bez počáteční investice a nabízí vysokou přesnost u jednoduchých tvarů. Náklady na kus ale rostou lineárně s komplexností dílu – každý negativ, vnitřní dutina nebo například žebro zvyšuje počet upnutí a strojní čas.
U MIM je cena formy fixní vstupní náklad. Jakmile forma existuje, cena za kus závisí na hmotnosti a ne na složitosti geometrie.

Bod zvratu: u složitého dílu s vnitřními prvky přibližně 1000 – 2000 kusů série. U jednoduchého tvaru až 12 500 kusů. Nad tímto objemem je MIM levnější – a výhoda se s rostoucím objemem prohlubuje.

MIM vs. přesné lití (Investment Casting)

Parametr MIM Přesné lití
Povrch (Ra μm) ~2,0 ~3,2
Tolerance ±0,3 % ±0,5 %
Optimální hmotnost do 100–250 g nad 250 g
Dokončení povrchu zpravidla není nutné obvykle nutné

Pro díly do 250 g s požadavkem na přesnost a povrch je MIM systematicky lepší. Nad touto hmotností přestává být cena jemných MIM prášků nekonkurenceschopná vůči materiálu pro lití.

MIM vs. tradiční prášková metalurgie (PM lisování)

Pístové lisování dosahuje hustoty 85–90 % a neumožňuje díly s negativy nebo díly různou tloušťkou stěny v jedné ose. MIM tyto geometrické limity nemá a dosahuje hustoty o 7–12 procentních bodů vyšší. Pro konstrukčně namáhané díly s komplexní geometrií není PM lisování srovnatelnou alternativou.

Parametr Hodnota
Hustota po slinování ≥ 95 % teoretické hodnoty
Přesnost rozměrů ± 0,3 % z nominálního rozměru
Povrchová drsnost Ra 2,0 μm nebo lepší
Smrštění při slinování 15–20 % (izotropní)
Hmotnost dílu 0,1 – 500 g
Maximální rozměr do 250 mm
Roční objem série 5 000 – 500 000 ks
Tolerance dle normy ISO 2768-mK
Tloušťka stěny (min.) od 0,4 mm

Kdo technologii MIM využívá

Firmy, které potřebují malé kovové komponenty s pevnou geometrií, definovanými mechanickými vlastnostmi a opakovatelností v objemu tisíců až statisíců kusů ročně.

Automobilový průmysl

Díly systémů variabilního časování ventilů, zámkové mechanismy, konektory, regulační prvky. Série od desítek tisíc kusů, požadavek na IATF 16949.

Obranný průmysl

Spoušťové mechanismy, pojistky, záchyty, západky. Přesná geometrie a opakovatelnost jsou zde podmínkou, ne výhodou.

Zdravotnictví

Chirurgické nástroje pro laparoskopii, ortopedické spojovací prvky, dentální komponenty. Biokompatibilní slitiny (316L, Ti-6Al-4V), sterilizovatelné povrchy, jednorázové komplexní nástoje.

Elektronika a elektrotechnika

Stínicí kryty, konektorová tělesa, senzorová pouzdra. Tvarová přesnost a možnost miniaturizace pod 1 gram jsou klíčové parametry.

Průmyslové zařízení

Ozubené segmenty, kluzné prvky, části čerpadel, ventilové komponenty. Nástrojové a nízkolegované oceli, tepelné zušlechtění na míru aplikaci.

Hodinářství a jemná mechanika

Mikrokomponenty s tolerancemi v řádu mikrometrů, povrch bez dalšího opracování.

Typické díly z technologie MIM

  • Záchyty, západky, čepy, piny
  • Přesné ozubené segmenty a planetová kola
  • Senzorová pouzdra a konektorová tělesa
  • Kloubové a spojovací prvky
  • Chirurgické klipy, kleště, nástroje pro minimálně invazivní chirurgii
  • Pojistné a spoušťové mechanismy
  • Funkční mikrokomponenty mechanických sestav s hmotností od 0,1 g

Proč Vibrom

Vývoj a výroba feedstocku

Složení směsi přizpůsobujeme materiálovým požadavkům aplikace. Spolupracujeme s Akademií věd ČR na vývoji nových materiálových systémů.

In-house výroba forem

Formu navrhujeme, vyrábíme a korigujeme sami. Přímá kontrola přesnosti, životnosti a termínů. Žádný prostředník mezi konstrukcí a výrobou.

HIP na vlastním zařízení

Izostatické lisování za tepla provádíme interně. Pro aplikace s nárokem na maximální únavovou pevnost nebo eliminaci vnitřní poréznosti není nutná žádná externí kooperace.

Vše pod jednou střechou

Tepelné zpracování, povrchové úpravy, třískové doobrobení – vše interně. Kratší dodací lhůty, jedna zodpovědnost za celý díl.

ISO 9001

Každá série je dokumentována od šarže vstupního materiálu po výstupní kontrolu.

Design to cost 

Zapojujeme se do konstrukčního návrhu dílu, abychom eliminovali zbytečné náklady ještě před výrobou formy. Změna geometrie v PDF je levná; změna ve formě nikoli.
Přečtěte si, co je nového