| Parametr | Hodnota |
| Pracovní teplota | 800–2 000 °C (pro oceli typicky 1 100–1 250 °C) |
| Pracovní tlak | 100–200 MPa (izostatický) |
| Pracovní médium | Argon (inertní atmosféra) |
| Dosažitelná hustota | ≥ 99,9 % teoretické hodnoty |
| Rozměrová změna po HIP | dle pórovitosti vstupního materiálu |
| Délka cyklu | 8–24 hodin (včetně ohřevu a řízeného chlazení) |
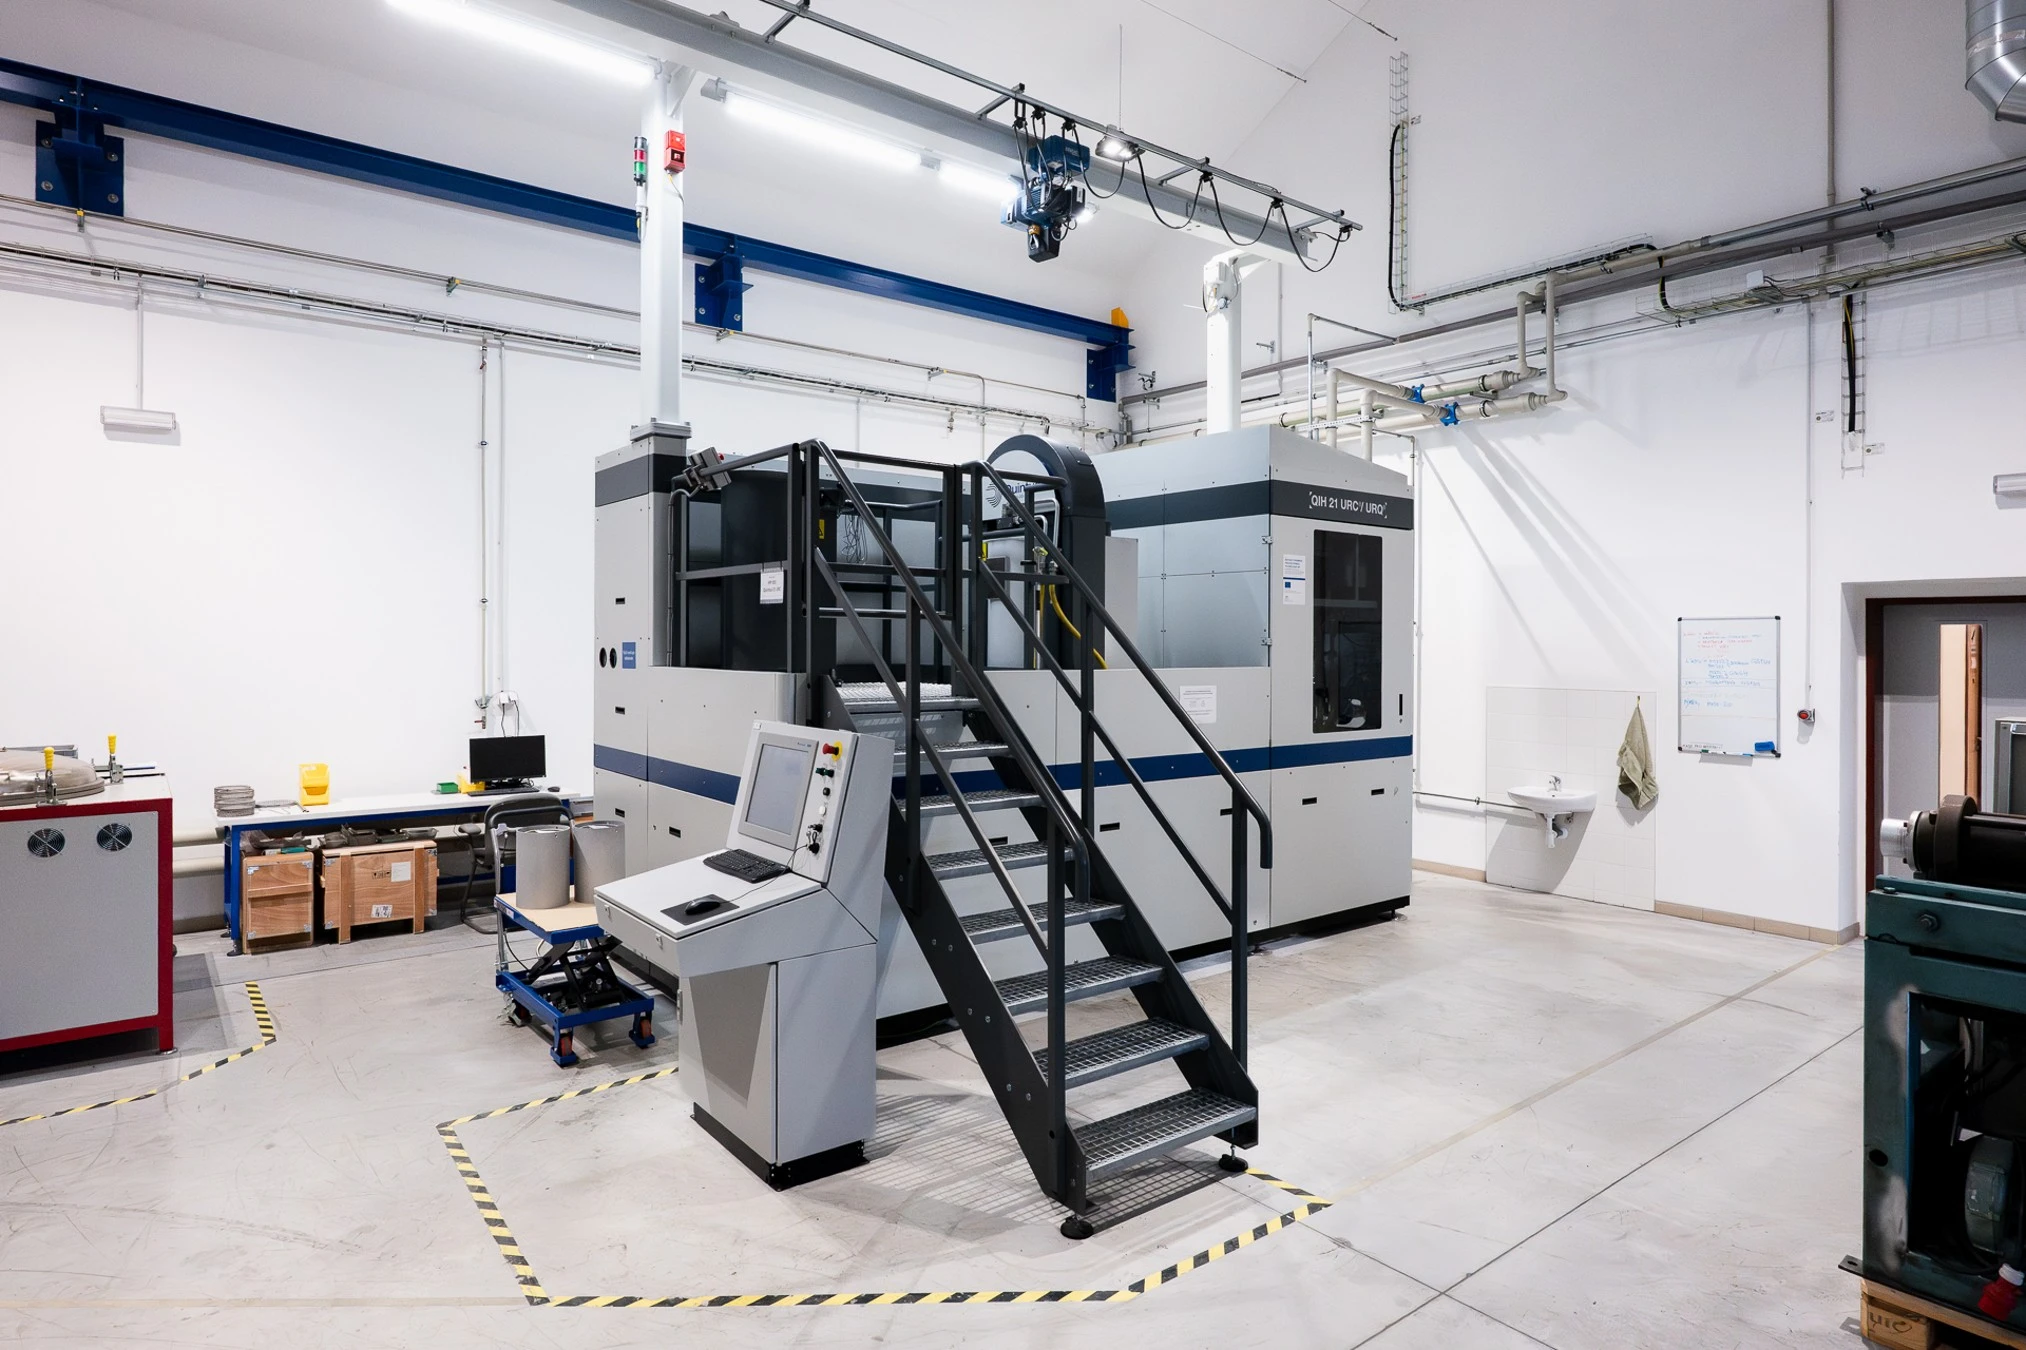
| Zařízení | Quintus QIH 21 (in-house) |
| Materiálová kompatibilita | Oceli, titan, superslitiny niklu/kobaltu, keramika, cermety |
| PM HIP – max. hmotnost dílu | dle zařízení |
| Tepelné zpracování v cyklu | Možné (kombinovaný cyklus HIP a další) |
| Certifikace procesů | AMS 2801, AMS 7000, ASTM F3122, EN 9100 |
| Sledovatelnost šarže | Od vstupního materiálu po protokol HIP cyklu |
HIP – Hot Isostatic Pressing
Izostatické lisování za tepla – eliminace poréznosti, maximální hustota materiálu.

HIP proces krok za krokem
Šest kroků od prášku po finální díl. Každý z nich probíhá pod naší střechou.
1. Přejímka a vstupní kontrola dílů
Každý díl vstupuje do procesu s dokumentací materiálové šarže. Provedeme vizuální kontrolu a rozměrovou analýzu a měření hustoty.
2. Návrh HIP cyklu
Na základě materiálu, geometrie a aplikačních požadavků zákazníka navrhujeme parametry cyklu: teplotu, tlak, dobu prodlevy a rychlost ohřevu a ochlazování. Pracujeme s certifikovanými cykly a zároveň vyvíjíme vlastní parametrické sady pro nestandardní slitiny.
Obvykle používané materiálové skupiny pro HIP zpracování:
| Materiálová skupina | Typické slitiny / materiály | Typické aplikace |
| Nízko- a střednělegované oceli | 4140 (DIN 1.7225), ČSN 15 142 | Strojní díly, formy, výkovky |
| Nerezové a duplexní ocel | 316L, 17-4PH, 2205 | Chemický průmysl, zdravotnictví |
| Nástrojové oceli | M2, H13, ČSN 19 830 | Formy, řezné nástroje, válce |
| Hliníkové slitiny | AlSi10Mg, AlSi7Mg, AlSi12 | Odlitky, letecké komponenty |
| Titanové slitiny | Ti-6Al-4V, Ti-6Al-2Sn-4Zr-2Mo | Letectví, zdravotnictví, motosport |
| Superslitiny niklu a kobaltu | Inconel 718, 625, Waspaloy, CoCr | Letecké motory, turíny, lékařství |
| Keramika a cermety | Al₂O₃, ZrO₂, Si₃N₄, WC-Co | Řezné destičky, balistická ochrana |
3. Vložení do autoklávu
Díly jsou uloženy na vsázkové nosníky a vloženy do tlakové nádoby zařízení Quintus QIH 21. Kapacita komory a vsázková flexibilita umožňují zpracovat série od jednotek kusů po stovky dílů najednou. Díly různých materiálů lze kombinovat v jedné vsázce, pokud jsou splněny podmínky kompatibility cyklu.
4. Průběh HIP cyklu
Po hermetickém uzavření autoklávu probíhá:
- Řízeného nárůstu teploty dle definovaného profilu
- Natlakování na pracovní tlak (100–200 MPa) argonem
- Prodlevy při pracovní teplotě a tlaku (typicky 1–4 hodiny)
- Řízeného ochlazování dle tepelného zpracování materiálu
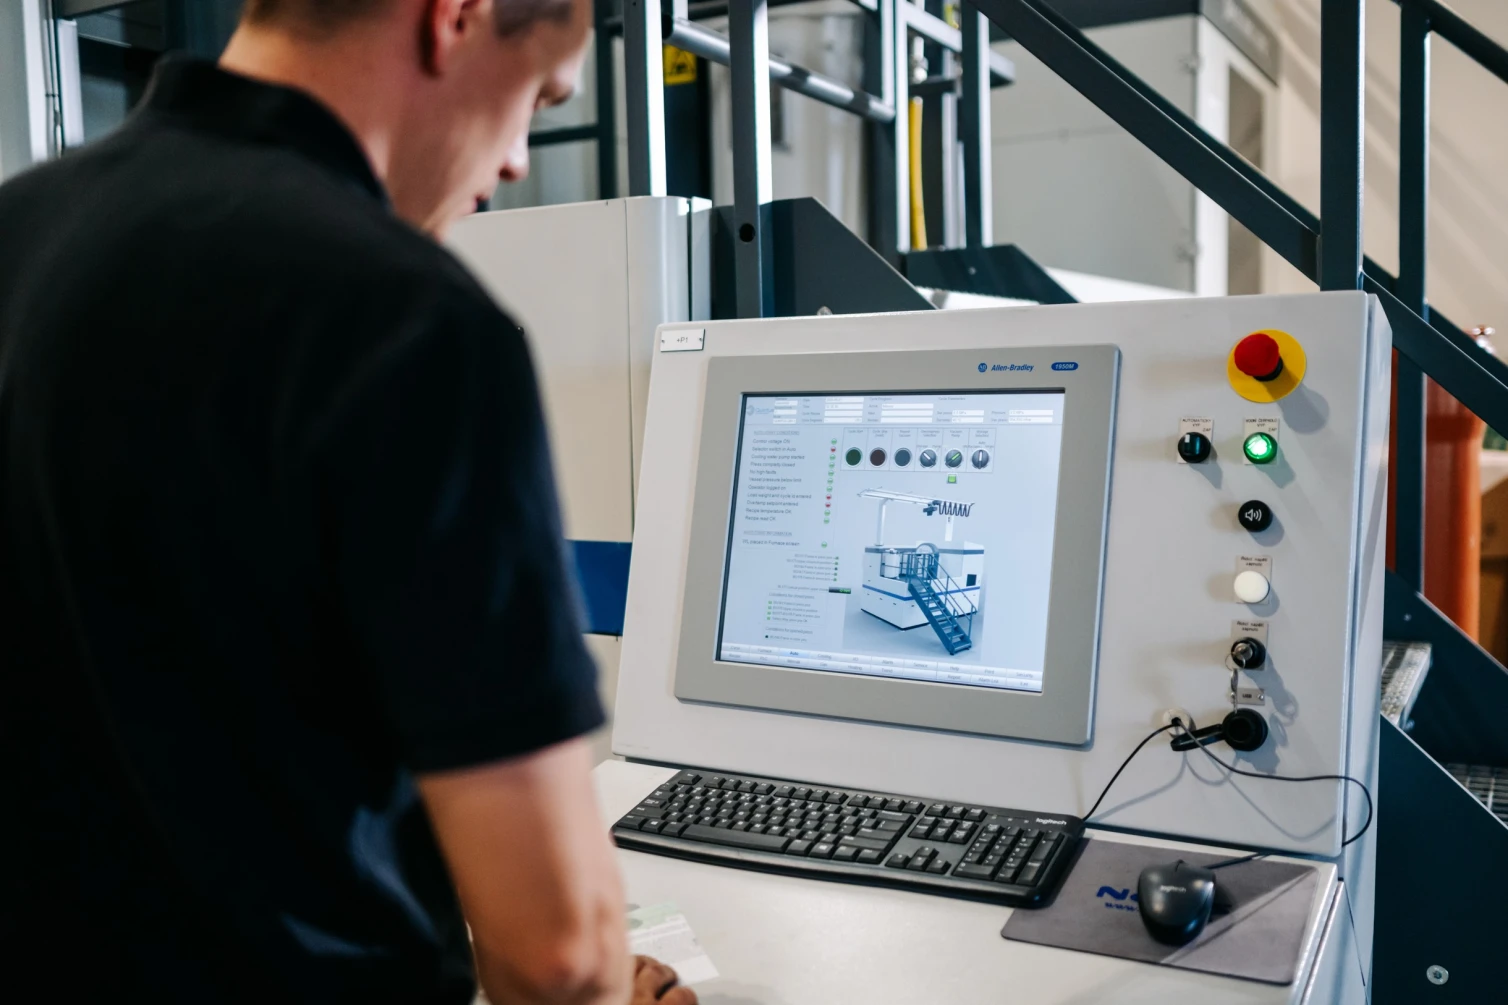
Proces HIP je řízen ovládacím systémem, který monitoruje a reguluje teplotu, tlak i časový průběh celého cyklu. Díky této kontrole lze dosáhnout přesně definovaných vlastností finálního produktu.
5. Výstupní kontrola
Po HIP cyklu je možné provádět rozměrovou analýzu, stanovit hustotu a u kritických aplikací také metalografickou analýzu a defektoskopii pro detekci povrchových a podpovrchových vad, případně stanovit mechanické vlastnosti na zkušebních tělesech ze stejné vsázky.
6. Post-processing a expedice
Dokážeme zajistit – analogicky jako u MIM – kompletní post-processing:
- Třískové doobrábění přesných funkčních ploch
- Tepelné a chemicko-tepelné zpracování – zušlechtění, stárnutí, nitridace
- Povrchové úpravy – pasivace, PVD, DLC, galvanické povlaky
- Defektoskopie a certifikace dle norem zákazníka (AMS, ASTM, EN)
Kde HIP přináší výsledky
Největší přínos HIP se projevuje u materiálů a technologií, kde vznikají uzavřené póry (lití, MIM, PM, AM) a u kritických aplikací, kde jsou vnitřní defekty limitujícím faktorem životnosti.
Hustota 99,9 %
Standardní slinování u MIM dosahuje 95–98 % teoretické hustoty. Zbývající 2–5 % jsou uzavřené póry, které jsou preferenčními místy iniciace únavových trhlin. HIP tyto defekty eliminuje difúzním uzavřením – výsledná mikrostruktura je kompaktní, homogenní a téměř bez vnitřní poréznosti zjistitelné metalograficky.
Hustota ≥ 95 %
Hustota a pevnost srovnatelná s tvářeným materiálem. Hustota ≥ 95 % teoretické hodnoty. Na rozdíl od pístového lisování (85–90 %) dosahuje MIM vlastností, se kterými lze pracovat v konstrukčních výpočtech bez korekčních koeficientů pro poréznost.
4–5× vyšší pevnost
Únavová pevnost 4–5× vyšší oproti standardnímu tepelnému zpracování. U niklových superslitin (Inconel 718) a titanových slitin (Ti-6Al-4V) dokumentují certifikované materiálové zkoušky nárůst únavové životnosti 4–5× po HIP zpracování oproti dílům pouze tepelně zpracovaným. Pro letecké a medicínské aplikace je to klíčový parametr, nikoli marketingová poznámka.
Kompatibilita
Kompatibilita s MIM, PM lisováním i přesným litím. HIP je dokončovací proces široce aplikovatelný napříč různými technologiemi výroby. Lze jej využít pro díly vyrobené metodami MIM, práškové metalurgie (PM lisování), přesného lití i aditivní výroby (SLM/LPBF). Ve všech případech dochází k uzavírání vnitřních defektů a ke zlepšení mechanických vlastností.
Zpracování keramiky a cermetů
HIP není výhradně metalurgická technologie. Keramické díly (Al₂O₃, ZrO₂, Si₃N₄) a cermety (WC-Co) dosahují po HIP zpracování vyšší pevnosti v ohybu a odolnosti vůči šíření trhlin. Využití v balistické ochraně, řezných destičkách, ložiscích a medicínských implantátech.
Snížení rozptylu
Snížení rozptylu mechanických vlastností – nižší koeficienty bezpečnosti. HIP eliminuje tzv. scatter band – rozptylové pásmo mechanických vlastností způsobené nehomogenní vnitřní strukturou. Konstruktér, který pracuje s HIP dílem, může použít nižší koeficienty bezpečnosti a navrhnout lehčí součást bez snížení spolehlivosti. Pro aplikace v letectví a medicíně to je přímý ekonomický a hmotnostní argument.
Difúzní spojování (HIP cladding)
Difúzní spojování (HIP cladding) – bimetalické komponenty bez svaru. HIP umožňuje pevnostně spojit dva různé materiály difúzí – například vrstvu korozivzdorného Inconelu nebo Stellite na levné jádro z uhlíkové oceli. Spoj vzniká bez tepelně ovlivněné oblasti, bez rizika trhlin a bez přídavného materiálu. Výsledná pevnost spoje je vyšší než u klasického navařování. Typické využití: potrubní armatury, čerpací komponenty pro chemický průmysl, nástrojové vrstvy na matricích.
VIBROM provozuje HIP zařízení Quintus QIH 21 in-house. Zákazník neřeší výběr externího dodavatele, přepravu dílů a nejistotu termínu.
Ukázky technologie HIP


Srovnávací tabulka – HIP vs. hlavní alternativy
| Parametr | HIP (dokončení) | PM HIP | Standardní TZ | Kování | Impregnace |
| Uzavření vnitřních pórů | ano | ano | ne | ne | pouze povrch |
| Zlepšení únavové pevnosti | +300–400 % | vysoké | ne | střední | ne |
| Izotropie vlastností | absolutní | absolutní | vysoká | střední | ne |
| Zachování geometrie | dle pórovitosti vstupního materiálu | Near-net shape | ano | nutné obrábění | ano |
| Využití materiálu | ~90 % | ~90 % | ~100 % | ~60–70 % | ~100 % |
| Tolerance | ±0,1 % | ±0,1 % | - | ±0,5 % | - |
| Vhodnost pro keramiku / cermety | ano | ne | ne | ne | ne |
| Dosažitelná hustota | ≥ 99,9 % | ≥ 99,9 % | 95–98 % | 99 %+ | ~95 % (povrch) |
| Max. hmotnost dílu | dle zařízení | dle zařízení | neomezeno | neomezeno | neomezeno |
Proč Vibrom
Vlastní HIP zařízení Quintus QIH 21 – in-house
Izostatické lisování za tepla provádíme interně, na vlastním průmyslovém zařízení. Zákazník neřeší hledání externího kooperanta ani přepravu dílů třetí straně. Dodací lhůty jsou pod naší kontrolou.
Kompletní procesní řetězec MIM → HIP
Pro zákazníky, kteří u nás vyrábějí MIM díly, je HIP přirozené pokračování bez nutnosti jakékoliv kooperace. Přebíráme plnou zodpovědnost za finální díl – od feedstocku po HIP protokol a výstupní certifikát.
Certifikované cykly a vývoj vlastních parametrů
Pracujeme s certifikovanými HIP cykly dle AMS a ASTM. Zároveň vyvíjíme vlastní parametrické sady pro nestandardní slitiny ve spolupráci s výzkumnými institucemi – včetně Akademie věd ČR.
Defektoskopie a plná dokumentace šarže
Každá vsázka je dokumentována: teplotní a tlakový protokol, rozměrové měření před a po, metalografická analýza na výběrovém vzorku. Pro letecké a medicínské aplikace zajišťujeme rentgenovou nebo ultrazvukovou defektoskopii jako standardní součást procesu.
ISO 9001
Sledovatelnost od šarže vstupního materiálu po expedici. Systém řízení kvality pokrývá celý procesní řetězec. Každý díl je identifikovatelný v celém procesu zpracování.
Design to cost
Zapojujeme se do konstrukčního návrhu dílu, abychom eliminovali zbytečné náklady ještě před výrobou formy. Změna geometrie v PDF je levná; změna ve formě nikoli.
Co by vás o HIP mohlo zajímat
HIP je ekonomicky opodstatněný tehdy, kdy vnitřní poréznost zásadně ovlivňuje výkon nebo spolehlivost dílu. Typicky: díly v cyklickém nebo dynamickém zatížení (únava), díly pro letecký nebo medicínský průmysl, odlitky ze supersliatin nebo titanových slitin.
CIP pracuje za pokojové teploty a používá se pro zhutňování prášků před slinováním – jde o tváření, nikoli o eliminaci vnitřní poréznosti. HIP kombinuje teplo a tlak a uzavírá defekty difúzí – funguje na již slinutém nebo odlitém dílu.
Ano. Kombinovaný HIP cyklus (HIP + solution anneal + aging) je v leteckém průmyslu standardní přístup. Ušetří jednu tepelnou operaci a zaručí homogenní vlastnosti napříč celým dílem.